定制交换机钣金外壳 源头工厂如何保障基站网络转换控制器机箱的折弯加工品质
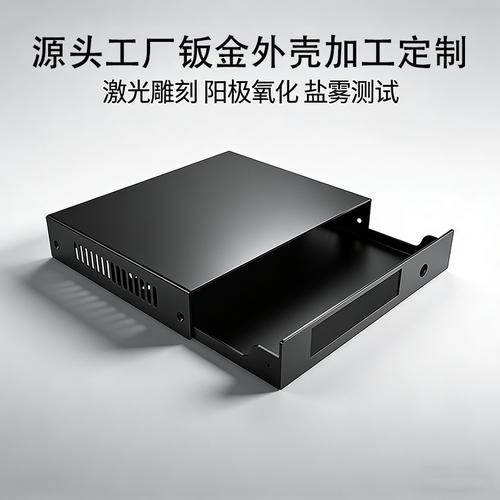
在5G基站与边缘计算快速部署的背景下,网络交换机及其配套的转换控制器对钣金外壳的精度、散热与电磁屏蔽提出了更高要求。作为专注定制交换机钣金外壳的源头工厂,我们深知基站网络转换控制器机箱的折弯加工质量直接决定整机的可靠性与寿命。本文从材料选型、折弯工艺、结构设计与品控体系四个维度,解析源头工厂如何为网络交换机提供高一致性、高强度的钣金外壳解决方案。
一、基站场景对交换机钣金外壳的特殊要求
基站网络转换控制器通常部署在户外机柜或半户外环境,需应对温差、振动、潮湿与电磁干扰。钣金外壳不仅要满足IP防护等级,还要通过合理的折弯结构实现内部板卡固定、风道导流与屏蔽腔体划分。网络交换机的小型化趋势使外壳壁厚减薄至0.8-1.5mm,折弯半径与回弹控制成为工艺难点。
二、源头工厂的折弯加工核心能力
- 材料与模具匹配:针对镀锌板、铝合金及不锈钢等不同材质,源头工厂建立折弯参数数据库,依据材料屈服强度与厚度动态调整下模V口宽度与上模圆弧,确保折弯角度公差控制在±0.5°以内。
- 数控折弯与补尝:采用高精度数控折弯机配合激光角度检测系统,实时补偿回弹量。对于交换机外壳的多道折弯工序,通过展開图优化与折弯顺序编排,避免累积误差导致装配干涉。
- 复杂结构一次成型:网络转换控制器机箱常包含散热齿、屏蔽隔筋与安装耳等特征,源头工厂通过定制折弯模具实现多特征一次折弯,减少焊接变形,提升外壳整体刚性。
三、从设计到量产的结构协同
源头工厂在打样阶段即介入DFM(可制造性设计)分析,针对交换机钣金外壳提出折弯避让、孔位对齐与公差链优化建议。例如,将屏蔽腔体折弯边与PCB板卡槽统一基准,避免因折弯累积误差导致连接器对位偏差。小批量阶段采用激光切割与折弯柔性产线快速验证,量产阶段通过自动化折弯单元与在线视觉检测,保证基站网络转换控制器机箱的批次一致性。
四、品质保障与交付能力
针对网络交换机钣金外壳,源头工厂执行首件三坐标检测、折弯角度全检与盐雾/振动抽检。折弯后去毛刺与表面处理(如镀锌、喷粉)衔接紧密,避免二次搬运损伤。依托自有折弯产线与模具车间,定制交换机钣金外壳从图纸确认到批量交付可控制在15-20天,满足基站项目快速部署需求。
定制交换机钣金外壳看似简单,实则考验源头工厂的材料理解、折弯工艺与结构协同能力。选择具备折弯加工核心技术与网络交换机行业经验的源头工厂,才能为基站网络转换控制器提供高精度、高可靠的机箱外壳,保障网络设备在严苛环境下的长期稳定运行。
如若转载,请注明出处:http://www.zhexiaojie.com/product/46.html
更新时间:2026-10-24 03:16:49